
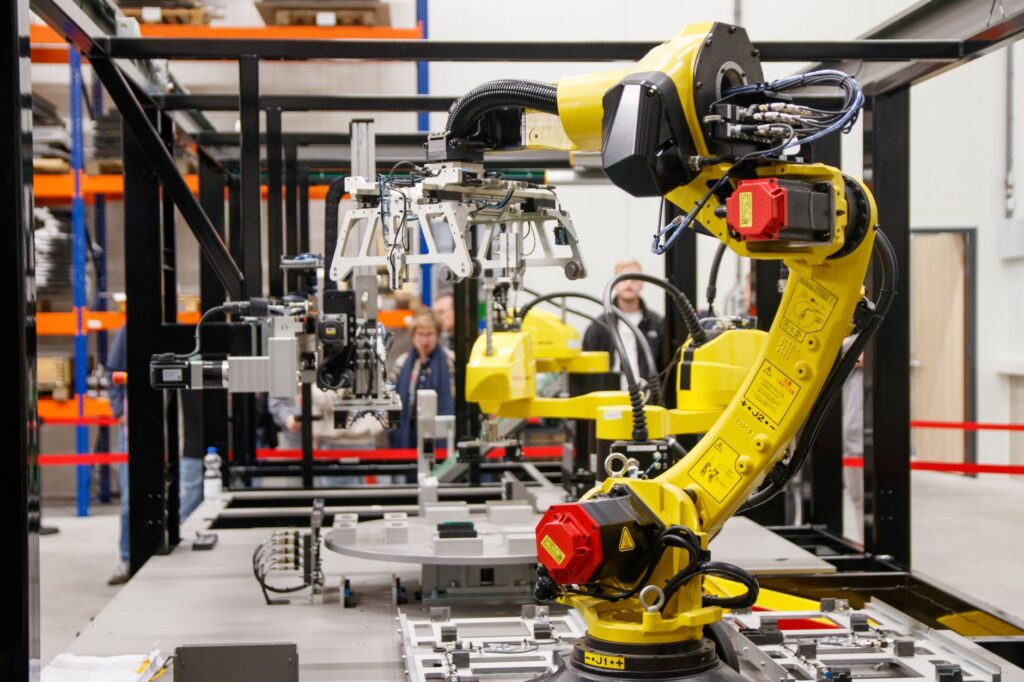
Nocna zmiana, linia stoi od dwunastu minut, a ekran pokazuje jedynie „błąd napędu”. Brygada wymienia element, który zwykle zawodzi, właściwego łożyska nie ma w magazynie, a wysyłka przesuwa się o całą zmianę. W takim momencie AI ma sens tylko wtedy, gdy skraca drogę od objawu do konkretnej decyzji: co sprawdzić, czy zatrzymać linię i jak przygotować część lub serwis. Jeśli dodaje wyłącznie kolejny ekran, nie ogranicza przestoju — dokłada pracę.
Rzeczywistość linii produkcyjnej – gdzie uciekają godziny i surowiec
Zanim ktokolwiek kupi model, czujnik albo licencję, trzeba nazwać stratę tak, jak widzi ją mistrz zmiany: minuty postoju, braki, przezbrojenia, które „zjadają” okno produkcyjne, i surowiec, który wraca do obiegu albo ląduje w odpadzie. Sztuczna inteligencja w przemyśle ogranicza przestoje tylko wtedy, gdy odpowiada na konkretny zator, a nie na hasło z prezentacji.
Koszt pojedynczej minuty nieplanowanego postoju
Nagłe zatrzymanie rzadko kończy się na jednej maszynie. Operator czeka na diagnostę, diagnosta na części, planista przesuwa kolejkę, a magazyn wysyłkowy dostaje komunikat, że paleta nie wyjedzie. Jedna minuta na wąskim gardle bywa droższa niż godzina na stanowisku zapasowym, bo pociąga za sobą nadgodziny, kary umowne i rozjazd planu na kolejne dni.
Tradycyjne przeglądy okresowe mają swoją logikę, ale słabo widzą zmęczenie, które nie trzyma się kalendarza. Sprawny podzespół bywa wymieniany „profilaktycznie”, a element, który właśnie wchodzi w strefę ryzyka, zostaje do następnego okna. Efekt to albo nadmierny zapas części, albo awaria między przeglądami.
Jeszcze trudniej złapać mikroprzestoje: kilka sekund na czujniku, reset, drobne zacięcie, które operator „ogarnia ręką” i nie wpisuje do systemu. W skali miesiąca takie urywki składają się w pełne zmiany utraconej wydajności, a raport OEE nadal wygląda znośnie, bo nikt nie zsumował przyczyn.
Technologia ma sens dopiero wtedy, gdy odpowiada na realne zatory na hali. Jeśli problemem jest brak części albo chaotyczne przezbrojenia, sam model predykcyjny nie uratuje tygodnia.
Co musi być jasne, zanim padnie słowo „wdrożenie”
Dobry punkt startu to mapa strat z ostatnich tygodni: które stanowisko zatrzymuje przepływ, które wady wracają do klienta, gdzie surowiec znika między wagą a wyrobem gotowym. Bez tego łatwo zainwestować w czujniki tam, gdzie strata jest głównie organizacyjna.
- awarie mechaniczne zwiastowane drganiem, temperaturą albo dźwiękiem,
- wady wizualne, których oko nie wyłapuje przy pełnej prędkości,
- mikroprzestoje niewidoczne w raportach zmianowych,
- przezbrojenia układane „na oko”,
- rozjazd parametrów procesu i rosnący odpad.
Diagnostyka zanim pojawi się dym: predykcja awarii mechanicznych
Dwa pierwsze zastosowania dotyczą utrzymania ruchu, ale rozwiązują różne sygnały. Drgania i temperatura mówią o stanie energetycznym maszyny. Dźwięk często wcześniej zdradza usterkę łożyska albo przekładni, zanim obwiednia wibracji stanie się oczywista dla prostego progu alarmowego.
Zastosowanie 1: Predykcyjne utrzymanie ruchu na bazie danych z czujników wibracji i temperatury
Predykcyjne utrzymanie maszyn zaczyna się od pytania, czy da się odróżnić zdrowy przebieg od zużycia, zanim dojdzie do zatarcia. Czujniki IoT w przemyśle zbierają prędkość drgań, temperaturę łożysk, prąd silnika i czasem ciśnienie oleju. Algorytm nie „zgaduje awarii z powietrza” — porównuje bieżący wzorzec z historią tej samej maszyny w znanych stanach: po regulacji, po wymianie, przy typowym obciążeniu.
Uczenie maszynowe ma tu przewagę nad sztywnym progiem, bo próg często krzyczy przy każdym rozruchu i milczy przy powolnym wzroście energii drgań. Model uczy się, że dana harmoniczna rośnie tylko przy określonym obciążeniu, a inna pojawia się niezależnie od receptury. To właśnie ten drugi sygnał bywa wczesnym śladem zużycia bieżni.
W praktyce zespół przechodzi z gaszenia pożarów na wskaźnik pozostałego użytecznego życia — RUL, czyli szacunek, ile jeszcze maszyna może pracować w akceptowalnym ryzyku. To nie jest data z dokładnością co do godziny. To okno: „wymień w najbliższym planowanym postoju, nie czekaj na nocną niespodziankę”.
Typowa sytuacja: niewyważenie wału napędowego widać w widmie na długo przed tym, jak operator usłyszy stuk. Jeśli sygnał pojawi się z wyprzedzeniem rzędu tygodni, brygada zamawia część, ustawia okno i unika postoju w szczycie zamówień. Najdroższa naprawa to ta, która zaskakuje ludzi na nocnej zmianie, gdy magazyn jest zamknięty, a decyzję trzeba podjąć bez pełnej obsady.
Zastosowanie 2: Diagnostyka akustyczna wyłapująca mikrodrgania łożysk i przekładni
Diagnostyka akustyczna uzupełnia wibracje tam, gdzie obudowa tłumi klasyczny pomiar albo gdzie usterka zaczyna się od drobnego defektu bieżni. Mikrofon przemysłowy albo czujnik emisji dźwięku zbiera sygnaturę pracy. Model odsiewa stały szum linii — przenośniki, wentylację, sąsiednie prasy — i zostawia składowe, które nie pasują do „zdrowego” nagrania tego samego reduktora.
Tu szczególnie łatwo o fałszywe alarmy. Nowa osłona, zmiana prędkości albo inny surowiec potrafią zmienić tło akustyczne tak mocno, że model z zeszłego kwartału zaczyna krzyczeć bez powodu. Dlatego akustykę wdraża się na jednej rodzinie maszyn, z jasnym opisem stanów, a nie na całej hali naraz.
Wniosek z obu zastosowań jest prosty: predykcja nie zastępuje smarowania, osiowania i dyscypliny przeglądów. Odsuwa naprawę z trybu awaryjnego do trybu zaplanowanego. Jeśli po alarmie nikt nie ma prawa zatrzymać maszyny na godzinę, model staje się kolejnym mailem w skrzynce.
Oko, którego nie męczy zmiana: jakość bez lawiny braków
Strata produkcyjna nie zawsze wygląda jak czerwona lampka. Czasem linia jedzie, a wada wychodzi u klienta albo na końcowej kontroli, gdy pół zmiany jest już zapakowane. Kontrola jakości AI ma wtedy inny cel niż utrzymanie ruchu: skrócić drogę od powstania wady do zatrzymania przyczyny.
Zastosowanie 3: Wizja komputerowa na stacji kontroli
Wizja komputerowa w fabryce sprawdza się przy powtarzalnych wadach: rysy, braki nadruku, krzywe etykiety, odpryski, niewłaściwy kolor spoiny, brak elementu w gnieździe. Kamera pracuje w stałym oświetleniu, a model porównuje obraz z wzorcem nauczanym na partiach dobrych i złych. Przy pełnej prędkości człowiek męczy się i zaczyna przepuszczać to, co „prawie mieści się w tolerancji”.
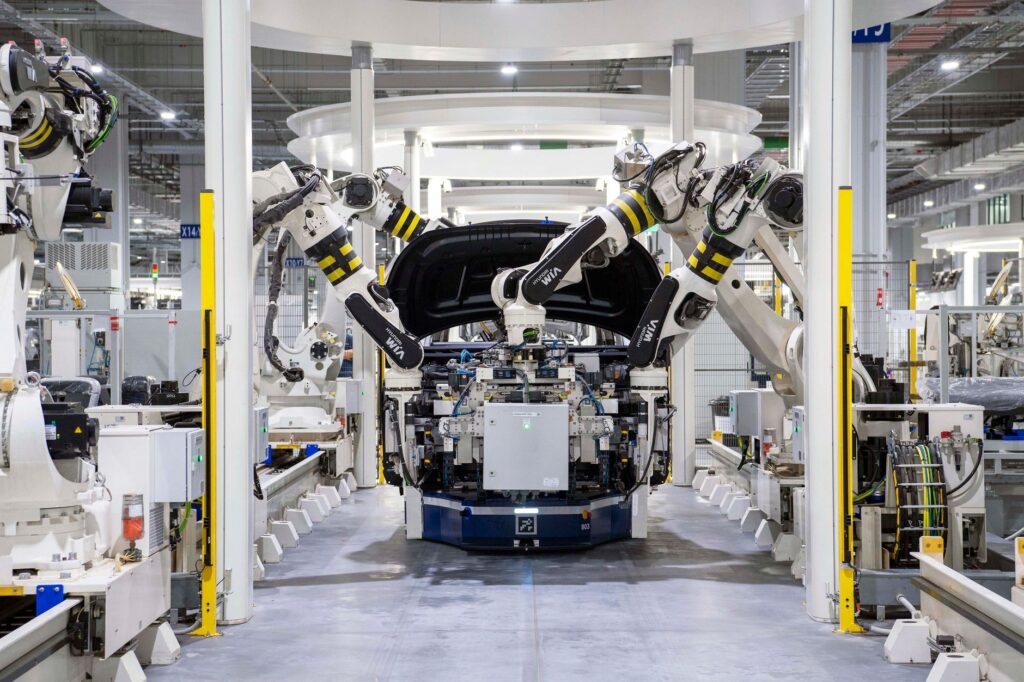
Kryterium opłacalności jest twarde. Jeśli wada jest rzadka, trudna do sfotografowania albo zależy od dotyku, kamera będzie droższa niż dodatkowa kontrola wyrywkowa. Jeśli natomiast braki wracają falami i każda fala oznacza przestoje na przepakowaniu, wizja zwraca się szybciej niż kolejny stanowiskowy „kontroler na końcu”.
Pułapka: model nauczony tylko na idealnych zdjęciach z laboratorium myli kurz, odbicie i lekką zmianę surowca z wadą krytyczną. Linia staje co kilka minut, operatorzy tracą zaufanie i wyłączają blokadę. Dobra stacja zaczyna od małej liczby klas wad, mierzy odsetek fałszywych odrzutów i dopiero potem rozszerza katalog.
Kiedy kamera pomaga, a kiedy lepiej zostać przy człowieku
Warto zostać przy ocenie ludzkiej, gdy wyroby są jednostkowe, oświetlenie hali się zmienia, a definicja „dobre” zależy od klienta i partii. Kamera wygrywa, gdy ta sama wada powtarza się setki razy na zmianę i da się ją pokazać na zdjęciu bez interpretacji „na wyczucie”.
Praktyczna decyzja: najpierw tydzień ręcznego znakowania zdjęć przez osoby, które naprawdę znają wadę. Jeśli zespół nie potrafi zgodzić się, co jest brakiem, model też się nie zgodzi — tylko zrobi to szybciej i głośniej.
Niewidzialne minuty: mikroprzestoje i harmonogram, który nie walczy z halą
Część strat nie wymaga ani spektrogramu, ani kamery. Wymaga uczciwego zegara i kolejki zleceń, która nie ignoruje reality na stanowisku.
Zastosowanie 4: Wykrywanie mikroprzestojów i anomalii tempa
Prosty sygnał z PLC — praca, czekanie, blokada, brak materiału — połączony z modelem anomalii pokazuje wzorce, których raport zmianowy wygładza. Przykład z praktyki wielu zakładów: ta sama maszyna „co chwilę” czeka na pojemnik, ale każda przerwa trwa krócej niż próg, od którego operator musi wpisać przyczynę. System widzi serię krótkich zatrzymań i wskazuje godzinę, zmianę i sąsiednie stanowisko.
Warto przeczytać również powiązany artykuł: Proste triki na odstresowanie po pracy: szybkie sposoby na relaks bez wychodzenia z domu.
Tu AI nie musi być skomplikowana. Czasem wystarczy wykrycie odchylenia od typowego taktu przy danym wyrobie. Skomplikowany model bez słownika przyczyn tylko mnoży wykresy. Ograniczenie przestojów produkcyjnych zaczyna się od tego, że ktoś na odprawie dostaje trzy powtarzalne powody, a nie czterdzieści wykresów.
Zastosowanie 5: Harmonogramowanie przezbrojeń
Harmonogramowanie przezbrojeń to jedno z tych zastosowań, gdzie algorytm optymalizacji procesów przemysłowych ściera się z nawykami. Ludzie układają kolejkę tak, by „podobne szło po podobnym”, ale rzadko liczą jednocześnie dostępność narzędzi, mycie, atest surowca i okno serwisu. Solver albo model uczący się na historii przezbrojeń potrafi skrócić sumę przestojów między zleceniami, o ile ograniczenia są wpisane prawdziwie.
Jeśli w systemie narzędzie jest wolne, a na hali wisi na innej linii, plan z modelu będzie fikcją. Dlatego to zastosowanie wymaga najpierw porządku w danych o matrycach, kolorach, alergenach czy gatunkach — zależnie od branży — a dopiero potem „inteligentnej” kolejki.
Dla planisty korzyść jest konkretna: mniej ręcznego przesuwania klocków w arkuszu i mniej telefonów „czy da się jeszcze wcisnąć tę partię”. Dla brygady korzyść jest inna: przezbrojenie wpada w okno, w którym ludzie i części naprawdę są na miejscu.
Proces, którego nie widać z pulpitu operatora
Dwa ostatnie zastosowania schodzą z maszyny na proces: jak zachowa się linia przy zmianie parametru i gdzie znika surowiec, zanim ktokolwiek ogłosi awarię.
Zastosowanie 6: Cyfrowy bliźniak do prób bez zatrzymywania produkcji
Cyfrowy bliźniak w wersji użytecznej dla hali to nie filmowa kopia fabryki. To model, który na podstawie historii przepływu, czasów cykli i ograniczeń odpowiada: co się stanie, jeśli przyspieszymy tę sekcję, zmienimy wielkość partii albo przeniesiemy przezbrojenie na inną zmianę. Próba na żywym wąskim gardle kosztuje surowiec i nerwy. Próba na modelu kosztuje czas analityka — pod warunkiem, że model nie jest zeszłoroczną mapą.
Bliźniak pomaga przy decyzjach „czy dokupić bufor, czy skrócić przezbrojenie”. Nie pomoże, jeśli czasy w systemie są życzeniowe. Wtedy symulacja potwierdza bajkę i utwierdza kierownictwo w złym inwestycji.
Rozsądny zakres na start: jeden odcinek linii, kilka wariantów wyrobu, porównanie z rzeczywistym tygodniem. Jeśli model nie odtwarza znanego wąskiego gardła, nie ma sensu pytać go o przyszły kwartał.
Zastosowanie 7: Ograniczanie strat surowcowych przez pilnowanie procesu
Straty surowcowe często rosną cicho: lekko za wysoka temperatura, za długi czas mieszania, zły stosunek składników po zmianie dostawcy, dryf wagi. Modele nadzorujące parametry procesu porównują bieżącą recepturę z partiami, które kończyły się niskim odpadem, i alarmują, zanim kontrola końcowa pokaże falę braków.
Co robić, gdy linia już jedzie, a strata nadal siedzi w raporcie
Najczęstsza sytuacja nie wygląda jak wielki projekt. Wygląda jak poniedziałkowa odprawa po słabszym tygodniu: postoje „w normie”, a i tak brakuje wyrobu, surowiec schodzi szybciej niż receptura, a brygada tłumaczy, że „w nocy było inaczej”. Wtedy nie szuka się kolejnego ekranu. Szuka się jednego miejsca, w którym decyzja nadal zależy od pamięci zmiany, a nie od zapisu.
Praktyczny filtr jest prosty. Jeśli strata powtarza się na tej samej maszynie i tej samej zmianie, zacznij od sygnału, który już macie w szafie: praca, czekanie, blokada, waga, temperatura. Jeśli strata wychodzi dopiero u klienta albo na końcowej kontroli, najpierw ustalcie, czy wadę da się pokazać bez sporów — zdjęciem albo odchyłką parametru. Jeśli ludzie gaszą tę samą niespodziankę po zamknięciu magazynu, liczy się okno wymiany, nie kolejny wykres stanu.
Trzy sytuacje, od których warto zacząć tydzień
- Nocna zmiana kończy się telefonem po część, której nikt nie zamówił za dnia. Decyzja: powiązać alarm z najbliższym planowanym postojem i listą części, które naprawdę leżą na regale, a nie w systemie.
- Ta sama maszyna „prawie nie stoi”, a takt tygodnia i tak siada. Decyzja: wyciągnąć serie krótkich oczekiwań na pojemnik, wózek albo atest i nazwać trzy powody, zanim ktokolwiek rysuje nowy harmonogram.
- Po zmianie dostawcy albo receptury rośnie odpad, choć linia nie ma czerwonej lampki. Decyzja: porównać bieżącą partię z partiami o niskim odpadzie i zatrzymać dryf wagi, czasu albo temperatury, zanim pół zmiany trafi do przepakowania.
Inna decyzja dla innej osoby na hali
Brygadzista potrzebuje jednej rzeczy na zmianę: czy zatrzymać, przepuścić, czy przełożyć na okno. Jeśli komunikat nie mówi, co zrobić w ciągu najbliższej godziny, zostaje w telefonie. Utrzymanie ruchu potrzebuje części i ludzi w tym samym momencie — inaczej wczesny ślad zużycia zamienia się w nocną improwizację. Jakość potrzebuje wąskiej definicji braku, uzgodnionej przez osoby, które tę wadę widzą na co dzień, a nie katalogu „wszystkiego, co wygląda podejrzanie”. Planista potrzebuje kolejki, która respektuje narzędzie, mycie i serwis; bez tego optymalna kolejność jest tylko ładniejszym arkuszem.
Kierownictwo zmiany nie musi wybierać wszystkiego naraz. Wystarczy jedno wąskie gardło na dwa tygodnie: albo maszyna, która zaskakuje po zmroku, albo stacja, na której wada powtarza się setki razy, albo odcinek, na którym surowiec znika ciszej niż postój. Reszta hali może poczekać. Liczy się to, czy po tym oknie ktoś potrafi powiedzieć, co się zmieniło w takcie, w braku albo w zużyciu — bez nowej nazwy projektu na slajdzie.
Na koniec dnia wygrywa nie model, który „widzi więcej”, tylko ten, przy którym ludzie mają prawo zatrzymać maszynę, przełożyć partię albo zamówić część, zanim magazyn zgaśnie światło. Jeśli tego prawa nie ma, nawet trafny sygnał zostaje opowieścią na odprawie. Jeśli jest — przestój wraca do kalendarza, a surowiec przestaje znikać między recepturą a kontrolą końcową.
Pierwsze dwa tygodnie: decyzje, zanim pojawi się nazwa projektu
Na hali, która już jedzie, najtrudniejszy moment nie jest techniczny. To poniedziałek, gdy raport wygląda „w normie”, a i tak brakuje wyrobu albo surowiec schodzi szybciej, niż wynika z receptury. Wtedy nie otwiera się kolejnego ekranu. Wybiera się jedno miejsce, w którym decyzja nadal zależy od pamięci zmiany.
Praktyczny filtr na te dwa tygodnie jest krótki. Jeśli strata wraca na tej samej maszynie i tej samej zmianie, zacznij od sygnału, który już jest w szafie: praca, czekanie, blokada, waga, temperatura. Jeśli wychodzi dopiero u klienta albo na końcowej kontroli, najpierw ustalcie, czy da się ją pokazać bez sporu — zdjęciem albo odchyłką parametru. Jeśli ludzie gaszą tę samą niespodziankę po zamknięciu magazynu, liczy się okno wymiany, nie kolejny wykres stanu.
Trzy sytuacje, od których warto zacząć tydzień
- Nocna zmiana kończy się telefonem po część, której nikt nie zamówił za dnia. Decyzja: powiązać wczesny ślad zużycia z najbliższym planowanym postojem i z listą części, które naprawdę leżą na regale.
- Ta sama maszyna „prawie nie stoi”, a takt tygodnia i tak siada. Decyzja: wyciągnąć serie krótkich oczekiwań — na pojemnik, wózek albo atest — i nazwać trzy powody, zanim ktokolwiek rysuje nowy harmonogram.
- Po zmianie dostawcy albo receptury rośnie odpad, choć linia nie ma czerwonej lampki. Decyzja: porównać bieżącą partię z partiami o niskim odpadzie i zatrzymać dryf wagi, czasu albo temperatury, zanim pół zmiany trafi do przepakowania.
Inna decyzja dla innej osoby na hali
Brygadzista potrzebuje jednej rzeczy na zmianę: czy zatrzymać, przepuścić, czy przełożyć na okno. Jeśli komunikat nie mówi, co zrobić w ciągu najbliższej godziny, zostaje w telefonie. Utrzymanie ruchu potrzebuje części i ludzi w tym samym momencie — inaczej wczesny ślad zużycia zamienia się w nocną improwizację. Jakość potrzebuje wąskiej definicji braku, uzgodnionej przez osoby, które tę wadę widzą na co dzień, a nie katalogu „wszystkiego, co wygląda podejrzanie”. Planista potrzebuje kolejki, która respektuje narzędzie, mycie i serwis; bez tego optymalna kolejność jest tylko ładniejszym arkuszem.
Kierownictwo zmiany nie musi wybierać wszystkiego naraz. Wystarczy jedno wąskie gardło na dwa tygodnie: albo maszyna, która zaskakuje po zmroku, albo stacja, na której wada powtarza się setki razy, albo odcinek, na którym surowiec znika ciszej niż postój. Reszta hali może poczekać. Liczy się to, czy po tym oknie ktoś potrafi powiedzieć, co się zmieniło w takcie, w braku albo w zużyciu — bez nowej nazwy projektu na slajdzie.
Na koniec dnia wygrywa nie model, który „widzi więcej”, tylko ten, przy którym ludzie mają prawo zatrzymać maszynę, przełożyć partię albo zamówić część, zanim magazyn zgaśnie światło. Jeśli tego prawa nie ma, nawet trafny sygnał zostaje opowieścią na odprawie. Jeśli jest — przestój wraca do kalendarza, a surowiec przestaje znikać między recepturą a kontrolą końcową.
Jak wybrać pierwszy przypadek do wdrożenia
Najlepszy model nie jest tym, który pokazuje najwięcej sygnałów, lecz tym, po którym ktoś podejmuje lepszą decyzję przed awarią, serią braków lub utratą surowca. Zacznij od jednego wąskiego gardła i sprawdź po dwóch tygodniach, czy zmienił się takt, poziom odpadu albo czas postoju. Jeżeli tak, skalowanie ma podstawę. Jeżeli nie, problemem może być nie model, lecz brak części, niejasna odpowiedzialność albo proces, którego nikt nie może realnie zmienić.
- Strata jest powtarzalna: dotyczy tej samej maszyny, wady, etapu procesu lub rodzaju oczekiwania.
- Jest punkt decyzyjny: operator, utrzymanie ruchu albo planista może zatrzymać, przełożyć, skorygować parametr lub przygotować część.
- Sygnał już istnieje: w systemie lub szafie są dane o pracy, blokadach, temperaturze, wadze, czasie cyklu albo jakości.
- Efekt da się porównać: przed i po dwóch tygodniach można sprawdzić liczbę postojów, czas oczekiwania, odpad lub takt.
- Właściciel działania jest nazwany: alert nie może trafiać „do wszystkich”, lecz do osoby, która wie, co zrobić w najbliższej godzinie.